La transition énergétique vers un modèle décarboné se heurte à un défi aussi important que complexe : trouver des vecteurs énergétiques propres capables de remplacer les combustibles fossiles dans les applications où l’hydrogène vert, à lui seul, présente des limites techniques et économiques. Le transport maritime longue distance, la production électrique saisonnière, l’industrie lourde ou l’exportation intercontinentale d’énergie renouvelable sont autant de secteurs qui ont besoin d’un combustible dense, transportable et compatible avec les infrastructures existantes.

L’ammoniac vert (NH₃) s’impose comme l’une des réponses les plus prometteuses. Produit à partir d’hydrogène renouvelable et d’azote atmosphérique, il offre une densité énergétique très supérieure à celle de l’hydrogène liquide, un réseau mondial de transport et de stockage déjà en place et un bilan carbone pratiquement nul sur l’ensemble de sa chaîne de valeur.

Passer du laboratoire à l’installation industrielle exige toutefois une infrastructure technique robuste. Tecnium, fabricant espagnol d’équipements pour la manipulation des fluides corrosifs et le traitement des gaz depuis 1957, fournit les composants critiques pour les unités de production, de stockage et d’utilisation de l’ammoniac vert : cuves en polyester renforcé fibre de verre (SVR), pompes en plastique anticorrosion en PP, PVDF et PVC, et systèmes de lavage de gaz et de biofiltration pour le contrôle des émissions de NH₃.

Dans ce guide, nous analysons ce qu’est l’ammoniac vert, comment il est produit, quelles sont ses applications comme carburant du futur et quelles technologies industrielles sont indispensables pour le rendre viable à grande échelle.

Qu’est-ce que l’ammoniac vert et pourquoi est-il le carburant du futur

L’ammoniac (NH₃) n’est pas une découverte récente. L’industrie le produit à grande échelle depuis 1913, année où Fritz Haber et Carl Bosch ont mis au point le procédé catalytique qui domine encore le marché un siècle plus tard. Ce qui est nouveau, en revanche, c’est la possibilité de le produire sans émettre de CO₂, grâce à la combinaison de l’électrolyse renouvelable et du procédé Haber-Bosch conventionnel.

Ammoniac gris, bleu et vert : différences clés

Tous les ammoniacs ne se valent pas. L’industrie les classe selon leur origine, leur intensité carbone et la technologie de production utilisée :
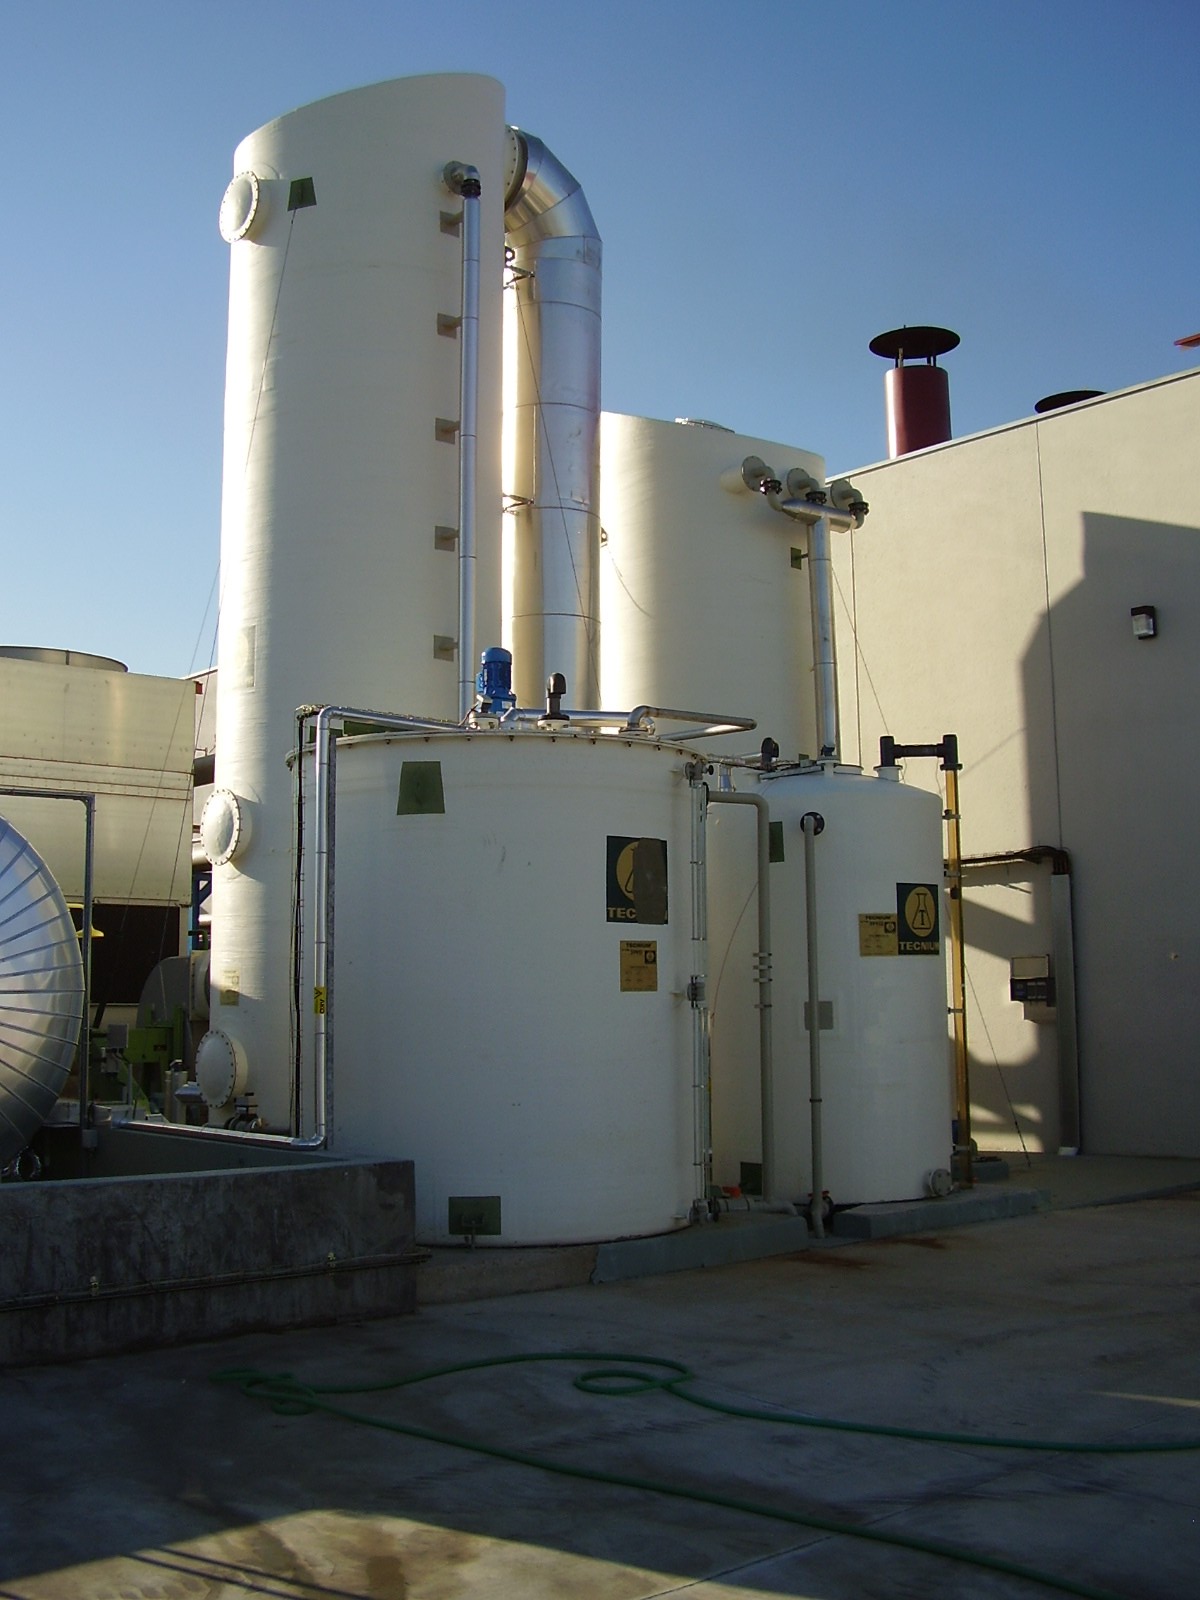
  • Ammoniac gris : le conventionnel. Produit à partir d’hydrogène obtenu du gaz naturel par reformage à la vapeur (SMR), il émet environ 1,6 à 1,8 tonnes de CO₂ par tonne de NH₃. Il représente aujourd’hui plus de 90 % de l’ammoniac mondial.

  • Ammoniac bleu : même technologie que le gris, mais avec captage et stockage du CO₂ (CSC). Il réduit l’empreinte carbone de 60 à 90 %, sous réserve de disposer de réservoirs géologiques proches pour y injecter le CO₂ capté.

  • Ammoniac vert : produit intégralement à partir d’hydrogène renouvelable (électrolyse de l’eau avec électricité solaire, éolienne ou hydraulique) et d’azote atmosphérique. Son empreinte carbone est pratiquement nulle, limitée aux seuls matériaux de construction de l’usine. C’est le seul compatible avec les objectifs de neutralité climatique de l’UE à l’horizon 2050.

green amonia

Production de l’ammoniac vert : de l’eau au carburant

La production d’ammoniac vert combine trois technologies matures intégrées de façon inédite :

  • Électrolyse de l’eau : des électrolyseurs PEM, alcalins ou à oxyde solide décomposent l’H₂O en hydrogène et oxygène à partir d’électricité 100 % renouvelable. La pureté de l’eau d’alimentation est critique — on part habituellement d’une eau déminéralisée ou dessalée de très haute qualité.

  • Séparation de l’air : une unité ASU (Air Separation Unit) extrait l’azote pur de l’air par cryogénie ou par membranes sélectives.

  • Synthèse Haber-Bosch : l’hydrogène et l’azote réagissent à des pressions de 150-300 bar et des températures de 400-500 °C sur un catalyseur en fer, produisant un ammoniac liquide prêt à être stocké.

Les usines d’ammoniac vert sont des installations qui couvrent plusieurs centaines d’hectares et qui combinent champs photovoltaïques ou éoliens, stations de dessalement (en bord de mer), électrolyseurs, unités ASU et réacteurs Haber-Bosch. Chaque sous-système nécessite des équipements spécifiques de pompage, de stockage et de traitement des fluides, dont beaucoup sont soumis à des conditions corrosives qui exigent des matériaux anticorrosion avancés.

Applications de l’ammoniac vert comme carburant et vecteur énergétique

L’ammoniac vert est appelé à jouer un rôle clé sur quatre grands marchés :

  • Carburant maritime : l’Organisation Maritime Internationale (OMI) impose une réduction de 50 % des émissions de GES du transport maritime à l’horizon 2050. Les grands moteurs duaux fioul + ammoniac sont déjà en phase d’essai, avec Maersk, Yara, MAN et Wärtsilä en tête des projets commerciaux.

  • Vecteur de transport intercontinental d’hydrogène : déplacer l’H₂ depuis les régions productrices (Australie, Chili, Maroc, Moyen-Orient) vers les régions consommatrices (Europe, Japon, Corée) sous forme d’ammoniac s’avère moins coûteux qu’en hydrogène liquide. Une fois à destination, le NH₃ peut être « craqué » pour récupérer l’H₂ d’origine ou être utilisé directement.

  • Co-combustion en centrales thermiques : le Japon et la Corée du Sud adaptent leurs centrales à charbon pour y co-brûler de l’ammoniac vert, dans une logique de décarbonation progressive.

  • Industrie des engrais décarbonée : l’usage historique de l’ammoniac — production d’urée, de nitrates, de sulfate d’ammonium — se maintient, mais avec un bilan carbone radicalement différent.

Défis techniques de la manipulation industrielle de l’ammoniac vert

Contrairement à l’hydrogène, l’ammoniac est un composé que l’industrie sait manipuler depuis plus d’un siècle. Toutefois, sa corrosivité, sa toxicité et sa dangerosité exigent des équipements spécifiques à chaque étape de la chaîne. C’est précisément là que les solutions Tecnium prennent tout leur sens.

Propriétés de l’ammoniac et défis pour les équipements industriels

L’ammoniac, anhydre (NH₃) ou en solution aqueuse (NH₄OH), présente plusieurs caractéristiques qui conditionnent la conception des équipements industriels :

  • Toxicité élevée : la valeur limite TLV-TWA est de 25 ppm et le seuil IDLH de 300 ppm. Toute fuite représente un risque immédiat pour les opérateurs et l’environnement.

  • Corrosivité sélective : il attaque le cuivre et ses alliages, le zinc et la plupart des aciers galvanisés. En présence d’humidité, il peut également attaquer l’acier au carbone.

  • Inflammabilité modérée : les limites d’explosivité du NH₃ se situent entre 15 et 28 % dans l’air, avec une énergie d’inflammation élevée. Moins dangereux que l’hydrogène, il requiert néanmoins un classement ATEX dans de nombreuses zones.

  • Odeur pénétrante : détectable dès 5 ppm, bien en dessous du seuil toxique — un système d’alarme naturel, mais qui oblige aussi à contrôler les émissions fugitives pour éviter les nuisances dans les zones habitées.

Ces propriétés imposent des exigences strictes aux équipements en contact avec l’ammoniac : matériaux compatibles, étanchéité absolue, redondance des étanchéités et systèmes dédiés de captation et de traitement des évents. Les matériaux thermoplastiques avancés — PP, PE, PVDF, PVC et SVR — et les alliages spéciaux (Hastelloy, titane) sont aujourd’hui les options techniques de référence.

Stockage de l’ammoniac vert : cuves SVR et solutions techniques

Le stockage de l’ammoniac s’effectue sous deux formes principales : anhydre à basse température ou sous pression, ou bien dilué dans l’eau sous forme de solution aqueuse (ammoniaque). Les usines d’ammoniac vert combinent ces deux modalités selon l’étape du procédé :
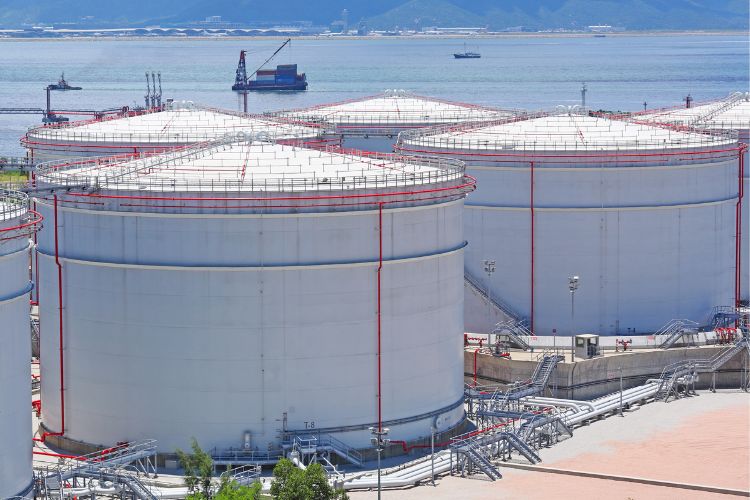
  • Stockage cryogénique du NH₃ anhydre : réalisé à -33 °C dans de grandes sphères ou des cuves isolées en aciers spécifiques. Pour cet usage, le matériau de référence n’est pas le SVR mais des aciers et des alliages cryogéniques.

  • Stockage en solution aqueuse : très courant dans les parcs de réactifs, le dosage SCR (DéNOx dans les centrales thermiques), les industries d’engrais et les stations de traitement des eaux. C’est ici que les cuves SVR constituent la solution la plus répandue : elles allient une excellente résistance chimique à de grandes capacités et à des coûts de maintenance minimes.

green amonia frp tanks

Tecnium fabrique des cuves SVR et thermoplastiques pour les solutions d’ammoniac avec des capacités standard de 500 à 200 000 litres, en configurations verticales (DPO, DPT), horizontales (DCS, DCH) et sur plan client. Les cuves sont calculées selon les normes EN 13121, BS 4994, ASME RTP-1, ASTM D3299 et AD Merkblatt, et incluent calorifugeage et systèmes de maintien en température (tracing électrique, résistances chauffantes ou serpentins).

Pompage et transfert : pompes anticorrosion pour l’ammoniac

Le transfert d’ammoniac en solution au sein d’une usine est une opération critique. Les pompes traditionnelles en acier ou en fonte subissent corrosion et fuites à court terme. Les pompes en plastique massif usiné, en revanche, offrent une résistance chimique totale et une durée de vie pluriannuelle.

La gamme de pompes en plastique anticorrosion de Tecnium compte plusieurs séries adaptées à la manipulation de NH₃ et de solutions ammoniacales :

La compatibilité chimique du PP et du PVDF avec l’ammoniaque aqueuse est totale aux températures de procédé habituelles (jusqu’à 90 °C pour le PP, 120 °C pour le PVDF), et l’absence de couples galvaniques élimine la corrosion électrochimique dont souffre l’acier dans ces services.

Contrôle des émissions, chaîne de valeur et questions fréquentes

Toute usine d’ammoniac vert — et tout procédé industriel utilisant du NH₃ — génère des émissions diffuses et ponctuelles qui doivent être traitées avant leur rejet à l’atmosphère. C’est ici qu’interviennent les technologies de lavage de gaz et de biofiltration de Tecnium.

Traitement des émissions de NH₃ : laveurs et biofiltration

L’ammoniac est un gaz très soluble dans l’eau, ce qui facilite sa captation et son traitement. Les technologies les plus utilisées sont :

  • Laveur acide : le NH₃ est absorbé dans une solution aqueuse d’acide sulfurique, phosphorique ou autres, formant un sulfate ou phosphate d’ammonium valorisable comme engrais. C’est l’option la plus courante pour des concentrations moyennes à élevées.

  • Combinaison laveur + biofiltre : dans les usines présentant des pics de concentration, l’association d’un lavage acide en amont avec un biofiltre de finition garantit un rendement global de 99 % et des émissions inférieures aux valeurs limites de la directive 2010/75/UE (IED) et des BREF sectoriels.

Tecnium conçoit, fabrique et installe des systèmes complets clé en main : laveurs en SVR, biofiltres modulaires en conteneurs empilables, ventilateurs anticorrosion et l’ensemble des accessoires. Ses références incluent des usines d’engrais, des stations d’épuration, des unités de traitement de lisier et des centrales thermiques.

Tecnium dans la chaîne de valeur de l’ammoniac vert

Une usine intégrale d’ammoniac vert combine des dizaines de sous-systèmes techniques. Tecnium apporte des solutions spécifiques pour plusieurs d’entre eux :

  • Traitement de l’eau d’alimentation : dessalement et déminéralisation pour l’électrolyse. Tecnium fournit des pompes anticorrosion et des cuves SVR pour les parcs de réactifs des stations de potabilisation et de dessalement.

  • Stockage de réactifs et de solutions ammoniacales : cuves en SVR et en thermoplastiques pour l’ammoniaque diluée, la soude, l’acide sulfurique et les autres produits chimiques auxiliaires du procédé.

  • Pompage et dosage : pompes en plastique massif (PP, PVDF, PVC) pour le transfert et le dosage du NH₃ et de ses sous-produits à toutes les étapes de l’usine.

  • Traitement des émissions gazeuses : laveurs acides, biofiltres, biotrickling et ventilateurs anticorrosion pour capter et neutraliser le NH₃ atmosphérique.

  • Usines d’engrais intégrées : le secteur des engrais — l’un des principaux débouchés de l’ammoniac vert — est un domaine historique de références Tecnium, avec des installations pour des clients et bureaux d’études internationaux comme Foster, Técnicas Reunidas, Ondeo Degremont, Lurgi ou Toyo.

L’ammoniac vert est du NH₃ produit à partir d’hydrogène renouvelable (obtenu par électrolyse de l’eau avec de l’électricité solaire, éolienne ou hydraulique) et d’azote atmosphérique, via le procédé Haber-Bosch. Son empreinte carbone est pratiquement nulle, contre 1,6 à 1,8 tonne de CO₂ par tonne pour l’ammoniac conventionnel (« gris ») issu du gaz naturel.

Pour trois raisons : une densité énergétique volumétrique élevée (cinq fois supérieure à celle de l’H₂ liquide), une infrastructure logistique mondiale déjà en place (l’industrie de l’ammoniac mouvemente plus de 180 millions de tonnes par an) et un bilan carbone nul lorsqu’il est produit à partir d’énergies renouvelables. Il s’impose comme carburant pour le transport maritime, vecteur d’exportation d’hydrogène et additif dans les centrales thermiques.

Les matériaux thermoplastiques avancés — polypropylène (PP), PVDF, PVC et polyester renforcé fibre de verre (SVR) — résistent excellemment à l’ammoniac en solution aqueuse. Pour l’ammoniac anhydre à basse température, on emploie des aciers spécifiques et des alliages cryogéniques. Le cuivre et ses alliages sont à proscrire absolument, de même que le zinc et l’acier galvanisé, qui sont rapidement attaqués par le NH₃.

À l’échelle industrielle, l’ammoniac est stocké sous deux formes : anhydre à -33 °C dans des cuves cryogéniques (sphères et réservoirs à double paroi) ou sous pression à température ambiante. Les solutions aqueuses (ammoniaque) sont stockées dans des cuves SVR verticales ou horizontales pouvant atteindre 200 000 litres, équipées d’évents, de laveurs acides, d’indicateurs de niveau et de rétentions selon la réglementation applicable.

Les émissions d’ammoniac se contrôlent avec trois grandes technologies : les laveurs acides (absorption dans l’acide sulfurique ou phosphorique, qui génère un engrais valorisable), les biofiltres et biotrickling filters (dégradation biologique du NH₃ en nitrates) et les combinaisons multi-étages qui garantissent un rendement de 99 % et la conformité avec la directive IED 2010/75/UE. Tecnium conçoit et fabrique tous ces équipements en SVR et en thermoplastiques anticorrosion.

Tecnium apporte les équipements critiques pour la manipulation des fluides corrosifs et le traitement des gaz au sein d’une usine de NH₃ vert : pompes anticorrosion pour le transfert et le dosage, cuves SVR pour le stockage des réactifs et solutions, laveurs et biofiltres pour le contrôle des émissions, ventilateurs et gaines pour les systèmes de captation. Son expérience depuis 1957 dans les industries chimiques, des engrais et de la dépuration fait de Tecnium un partenaire technique de référence pour les intégrateurs et bureaux d’études qui conçoivent des usines d’ammoniac vert.

Si votre projet prévoit la manipulation, le stockage ou le traitement des émissions d’ammoniac vert, l’équipe technique de Tecnium peut vous aider à définir la meilleure solution pour chaque sous-système : pompes, cuves, lavage de gaz ou biofiltration. Demandez un devis sans engagement et bénéficiez d’un conseil personnalisé d’un fabricant fort de plus de 70 ans d’expérience dans le pompage de fluides corrosifs et le traitement des gaz industriels.

Informations de contact

Tecnium dispose d’un réseau de succursales et de partenaires qui couvre les besoins de nos clients dans le monde entier. Veuillez nous contacter pour connaître votre partenaire local.

Agence Centrale:
F.Casablancas, 24 – 08243 MANRESA (Barcelona)
Tel: +34938748480
Fax: +34938757668
e-mail: [email protected]

SUCCURSALES

Comment pouvons-nous vous aider?

Parlez-nous de votre application et nous vous conseillerons la solution la plus optimale pour résoudre vos besoins de traitement de gaz, de contrôle des odeurs et de stockage et pompage de fluides corrosifs