Cómo elegir una bomba para fluidos corrosivos: guía de especificación en 7 pasos
Especificar mal una bomba que va a manejar un ácido, una base o una salmuera no se paga el día de la compra: se paga después. Se paga en forma de un rodete que pierde geometría a los ocho meses, de un cierre mecánico que gotea sobre un cubeto de retención, de una parada no programada en plena campaña de producción o —en el peor de los casos— de un derrame que obliga a activar el plan de emergencia. Y casi siempre el origen del problema es el mismo: se eligió la bomba por caudal y presión, y el fluido se trató como un dato secundario.
Los tres mecanismos por los que falla una bomba para fluidos corrosivos: ataque químico, erosión y fatiga térmica.
Por qué el plástico macizo mecanizado supera al metal y a los equipos recubiertos.
Guía de selección en siete pasos, del análisis del fluido a la documentación normativa.
Tabla de material recomendado por fluido: HCl, H₂SO₄, NaOCl, NaOH, HNO₃, HF, FeCl₃, H₃PO₄.
Cómo evitar la cavitación: NPSH disponible frente a NPSH requerido.
Cinco errores de especificación que salen caros y checklist de datos para pedir oferta.
Especificar mal una bomba que va a manejar un ácido, una base o una salmuera no se paga el día de la compra: se paga después. Se paga en forma de un rodete que pierde geometría a los ocho meses, de un cierre mecánico que gotea sobre un cubeto de retención, de una parada no programada en plena campaña de producción o —en el peor de los casos— de un derrame que obliga a activar el plan de emergencia. Y casi siempre el origen del problema es el mismo: se eligió la bomba por caudal y presión, y el fluido se trató como un dato secundario.
Con un líquido corrosivo, el orden se invierte. El fluido manda. Su naturaleza química determina el material, el material determina la temperatura y la presión admisibles, y solo entonces tiene sentido hablar de curvas, rendimientos y configuración mecánica. Cambiar ese orden es el error de especificación más caro y más frecuente del sector.
Tecnium, fabricante español de bombas de plástico anticorrosivas desde 1957, lleva casi siete décadas resolviendo este problema en industria química, fertilizantes, tratamiento de superficies, tratamiento de aguas y centrales térmicas. En esta guía condensamos ese criterio en un método de siete pasos que puede aplicar directamente sobre su instalación: qué preguntar al proceso, cómo traducir la respuesta a un material, cómo fijar el punto de trabajo sin caer en la cavitación y qué documentación exigir antes de firmar un pedido.
Si lo que busca es un mapa de las familias de bomba disponibles, tiene el detalle completo en nuestra guía de tipos de bombas para químicos. Este artículo va un paso más allá: no describe el catálogo, sino cómo decidir.
Qué hace diferente a una bomba para fluidos corrosivos
Los tres mecanismos de fallo: ataque químico, erosión y fatiga térmica
Una bomba convencional de fundición o acero al carbono falla con un fluido corrosivo por tres vías distintas que conviene no confundir, porque cada una se combate con una decisión de diseño diferente.
Ataque químico (corrosión): el fluido reacciona con el material y lo disuelve, lo oxida o lo fragiliza. En metales es electroquímico y muy dependiente del pH, de los cloruros y de la presencia de oxígeno; puede manifestarse como corrosión uniforme, por picadura o bajo tensión. En plásticos no hay corrosión electroquímica: hay hinchamiento, extracción de aditivos o rotura de cadena, y depende sobre todo de la combinación concentración-temperatura, no del potencial eléctrico.
Erosión y abrasión: el fluido lleva sólidos en suspensión —cristales, precipitados, arrastres de decapado, arenas de lixiviado— que desgastan mecánicamente el rodete y la voluta. Se agrava con la velocidad periférica y con los cambios bruscos de dirección. Aquí no gana el material más inerte, sino el más tenaz: el polietileno de altísimo peso molecular (UHMW-PE) es el ejemplo típico.
Fatiga térmica y mecánica: los ciclos de arranque y parada, los golpes de ariete y las oscilaciones de temperatura someten el cuerpo a tensiones repetidas. Un plástico que resiste químicamente un fluido a 60 °C puede fallar mecánicamente si trabaja en ciclos de 20 a 80 °C.
El error habitual es diseñar contra uno solo de los tres. Una bomba de PVDF perfectamente elegida para resistir ácido clorhídrico se destruye en meses si ese ácido arrastra sólidos y nadie previó la abrasión. Los tres mecanismos deben evaluarse en paralelo, no en secuencia.
Plástico macizo frente a metal y frente a equipos recubiertos
Existen tres estrategias constructivas para manejar un líquido corrosivo, y solo una de ellas es realmente indiferente al desgaste.
Aleaciones especiales (Hastelloy, titanio, súper dúplex, aceros de alta aleación): soportan temperaturas por encima de 200 °C y presiones elevadas, pero su coste multiplica por cinco o por diez el de una bomba plástica equivalente y su resistencia a ácidos reductores como el HCl o a mezclas oxidantes es limitada. Siguen siendo la opción cuando la temperatura descarta el termoplástico.
Equipos metálicos con recubrimiento (ebonitado, PTFE aplicado, resinas): protegen mientras el recubrimiento está íntegro. El problema es que el recubrimiento tiene un espesor de décimas de milímetro: un poro, un impacto durante el montaje o una zona mal curada bastan para que el fluido alcance el sustrato metálico y el fallo se propague por debajo, invisible, hasta el desprendimiento.
Plástico macizo mecanizado en bloque: es la solución que aplica Tecnium. Los componentes no se inyectan ni se recubren, se mecanizan a partir de bloque macizo, de modo que todo el espesor de la pieza ofrece la misma resistencia química. Un desgaste superficial no expone ningún sustrato distinto: debajo del plástico hay más plástico. Esto elimina el modo de fallo característico de los equipos recubiertos y hace previsible la vida útil.
A esa ventaja estructural se suman otras tres nada menores: ausencia total de corrosión electroquímica y por tanto de contaminación del producto con iones metálicos —crítico en química fina, farmacia y agua ultrapura—, un peso muy inferior que simplifica bancadas y manipulación, y un coste de adquisición que permite mantener recambios críticos en almacén sin inmovilizar un capital desproporcionado.
Los cinco datos del fluido que condicionan toda la selección
Antes de mirar una sola curva, hay cinco datos del fluido que hay que tener sobre la mesa. Sin ellos, cualquier selección es una apuesta:
Identificación química y concentración exacta. «Ácido sulfúrico» no es un dato: al 30 % y al 96 % exigen materiales distintos y opuestos. Debe indicarse el rango real de operación, no el nominal.
Temperatura máxima de servicio, incluidos transitorios. La resistencia química de un termoplástico cae con la temperatura de forma no lineal. Un pico de limpieza a 80 °C en un circuito que opera a 40 °C condiciona el material.
Presencia y naturaleza de sólidos. Porcentaje, tamaño de partícula y dureza. Determina el tipo de impulsor, descarta el arrastre magnético y puede imponer una configuración vertical.
Densidad y viscosidad a temperatura de trabajo. La densidad multiplica directamente la potencia absorbida: una solución de cloruro férrico a 1,45 kg/l exige casi un 50 % más de potencia que el agua para el mismo caudal y altura.
Gases disueltos, tendencia a la cristalización y presión de vapor. El hipoclorito sódico desprende oxígeno, algunas salmueras cristalizan al enfriarse y los líquidos próximos a su punto de ebullición dejan margen mínimo de aspiración.
Guía de selección de una bomba para fluidos corrosivos en siete pasos
Pasos 1 y 2: caracterizar el fluido y traducirlo a un material
Con los cinco datos anteriores recogidos, el paso 2 consiste en elegir el material del cuerpo y del rodete. Tecnium fabrica sus bombas en PP, PE (incluido UHMW-PE), PVC, PVDF, E-CTFE y PTFE, una paleta que cubre prácticamente todo el espectro industrial. La siguiente tabla orienta la elección a partir de los fluidos más habituales en las instalaciones donde trabajan nuestros equipos:
| Fluido | Condiciones típicas | Material recomendado | Observaciones de especificación |
| Ácido clorhídrico (HCl) | Hasta 37 %, ambiente | PVDF · E-CTFE | PP admisible solo en diluciones y en frío. Descarta el metal común. |
| Ácido sulfúrico (H₂SO₄) | Diluido, < 70 % | PP · PVDF | Por encima del 90 % y en óleum, únicamente E-CTFE o PTFE. |
| Hipoclorito sódico (NaOCl) | 10-15 % | PVC · PVDF | Desprende oxígeno: prever venteo y evitar puntos altos en la aspiración. |
| Sosa cáustica (NaOH) | Hasta 50 % | PP · PE | Evitar PVDF en sosa concentrada y caliente. |
| Ácido nítrico (HNO₃) | Diluido | PVDF | Oxidante fuerte: en concentrado, E-CTFE o PTFE. |
| Ácido fluorhídrico (HF) | Diluido | PVDF · E-CTFE | Ataca el vidrio y el PRFV. Nunca componentes vitrificados. |
| Cloruro férrico y PAC | Disolución acuosa | PP · PVC | Densidad elevada: recalcular la potencia absorbida. |
| Ácido fosfórico y H₂SiF₆ | Fertilizantes | PP · PVDF | Con sólidos en suspensión, valorar UHMW-PE por abrasión. |
| Baños de decapado y anodizado | Ácidos y sales, 40-60 °C | PVDF · PP | Combinación de temperatura, sólidos y arrastres metálicos. |
| Agua desmineralizada u osmotizada | Ultrapura | PVDF · PP | El criterio es no aportar iones al circuito, no la corrosión. |
La tabla es orientativa y no sustituye a la verificación de compatibilidad para su caso concreto: la interacción entre concentración, temperatura y contaminantes traza puede desplazar la recomendación. Como referencia de límites térmicos en servicio continuo, el polipropileno mantiene estabilidad mecánica hasta 90 °C (110 °C en servicio discontinuo), el polietileno hasta 80 °C, el PVC hasta 50 °C, el PVDF hasta 120 °C y el E-CTFE hasta 150 °C, con un límite superior de 170 °C conservando sus propiedades mecánicas.
Pasos 3 y 4: fijar el punto de trabajo y verificar la aspiración
El paso 3 es hidráulico. Hay que definir el caudal nominal y la altura manométrica total —sumando altura geométrica, pérdidas de carga en tubería y accesorios, y presión diferencial entre depósitos— y situar ese punto en la curva de la bomba. La regla práctica es que el punto de trabajo debe caer en la zona preferente en torno al punto de máximo rendimiento (BEP), habitualmente entre el 70 % y el 120 % de su caudal.
Trabajar lejos del BEP no es un problema meramente energético. A caudales muy bajos aparecen recirculaciones internas y empuje radial que castigan el cierre y los rodamientos; a caudales muy altos crece el riesgo de cavitación. Un sobredimensionado «por seguridad» acorta la vida del equipo en lugar de alargarla, y en fluidos corrosivos ese castigo mecánico acelera además el ataque químico en las zonas de mayor turbulencia.
El paso 4 es el que más se olvida y el que más averías provoca: comprobar que el NPSH disponible en la instalación supera al NPSH requerido por la bomba, con un margen de seguridad razonable —del orden de 0,5 a 1 metro—. El NPSH disponible depende de la presión sobre la superficie libre del líquido, de la altura de aspiración, de las pérdidas de carga en la aspiración y, de forma muy sensible, de la presión de vapor del fluido a la temperatura de trabajo.
Con fluidos corrosivos este cálculo es especialmente crítico por dos razones. La primera es que muchos de estos líquidos se manejan calientes o con gases disueltos, lo que dispara su presión de vapor y hunde el NPSH disponible. La segunda es que la cavitación —la implosión de burbujas de vapor sobre la superficie del rodete— genera microcráteres que destruyen la barrera superficial del material y abren la puerta al ataque químico localizado. En una bomba de agua la cavitación es ruido y pérdida de rendimiento; en una bomba de ácido es el principio del fin del rodete.
Pasos 5, 6 y 7: configuración, estanqueidad y documentación normativa
El paso 5 traduce la realidad física de la instalación —de dónde se aspira, dónde hay espacio, si es posible cebar— en una configuración mecánica concreta. La gama de bombas de plástico anticorrosivas de Tecnium cubre los cinco escenarios habituales:
| Escenario de instalación | Configuración | Serie | Prestaciones máximas |
| Trasvase y proceso en línea con aspiración inundada | Horizontal normalizada ISO 2858 | BN | 1.500 m³/h · 120 m.c.l. |
| Aspiración desde cubeto o foso, sin cebado posible | Vertical sumergida, eje en voladizo | BT | 450 m³/h · 100 m.c.l. |
| Bombeo desde tanque de almacenamiento exterior | Vertical exterior, estanqueidad hidrodinámica | BV | 1.200 m³/h · 100 m.c.l. |
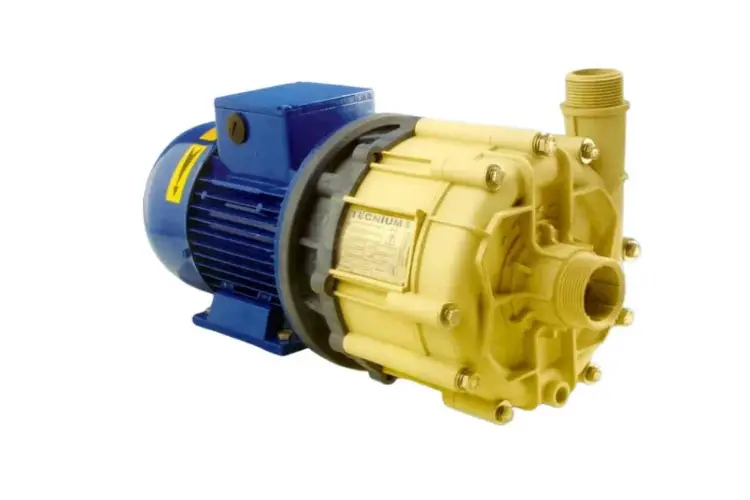
| Fuga inadmisible, zona ATEX o producto ultrapuro | Magnética, sin cierre mecánico | BKM | 50 m³/h · 45 m.c.l. |
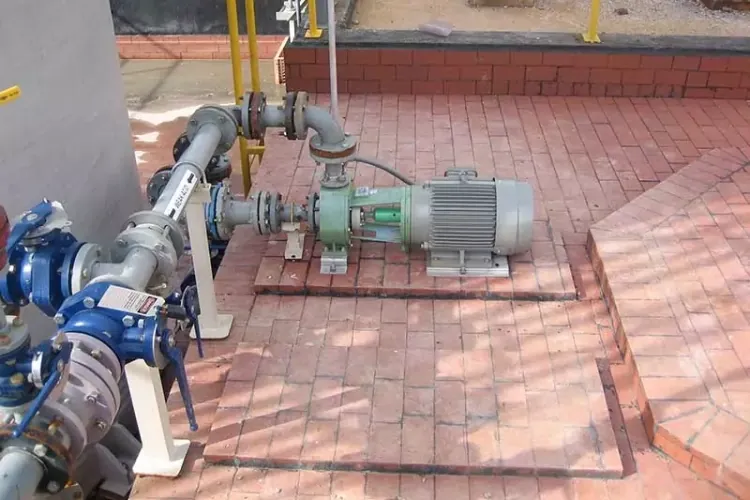
| Dosificación y trasiego con espacio limitado | Motobomba compacta acoplada | BH · BHS · BX | 250 / 90 / 14 m³/h |
Merece la pena detenerse en la serie BT vertical sumergida, porque resuelve un caso que se repite en toda instalación con productos peligrosos: aspirar desde un cubeto de retención. Su eje en voladizo elimina el cojinete sumergido —el punto de desgaste que arruina las bombas verticales convencionales cuando hay partículas— y está diseñada para funcionar en seco, algo imprescindible cuando el nivel del cubeto es intermitente por definición. Cubre profundidades de hasta 1,2 metros.
El paso 6 decide la estanqueidad. Para servicio estándar, la serie BN de proceso admite cualquier cierre mecánico del mercado y monta una tapa de cierre que impide la dispersión de producto corrosivo, con casquillo de eje desmontable e independiente del rodete. Cuando cualquier fuga es inadmisible —producto muy tóxico, muy costoso, ultrapuro, o zona clasificada ATEX— la respuesta es la serie BKM de arrastre magnético, sin eje pasante ni junta dinámica y por tanto con cero emisiones fugitivas. Su contrapartida es un caudal máximo más limitado y la incompatibilidad absoluta con sólidos en suspensión, que colmatan el entrehierro. Entre ambas se sitúa la serie BV vertical exterior, que resuelve la estanqueidad por vía hidrodinámica, sin cierre mecánico que mantener, y la gama de motobombas compactas BH, BHS y BX para dosificación y trasiego.
El paso 7 cierra el proceso con la documentación. Las bombas Tecnium se fabrican conforme a las normas ISO y a las directivas europeas de seguridad en máquinas, con sistema de aseguramiento de la calidad en diseño y fabricación, y están disponibles en versión homologada ATEX en categorías 2 y 3 para áreas clasificadas. A eso hay que sumar, según el caso, la conformidad con el reglamento APQ (RD 656/2017 y sus ITC) para almacenamiento de productos químicos, la directiva de equipos a presión PED 2014/68/UE si se superan los umbrales de presión y diámetro, y la normalización dimensional ISO 2858 / EN 22858, que garantiza que una bomba conforme sea físicamente intercambiable con otra del mismo tamaño sin rediseñar la instalación. Exija estos documentos antes de firmar el pedido, no en la puesta en marcha.
Errores frecuentes, checklist de especificación y preguntas frecuentes
Cinco errores de especificación que salen caros
De las incidencias que analizamos en instalaciones ajenas, la mayoría se explican por uno de estos cinco fallos:
Especificar por concentración nominal y no por rango real. Un circuito que trabaja «al 30 %» pero arranca cada lote con producto concentrado sin diluir ha estado bombeando, en realidad, un fluido distinto del especificado.
Ignorar los transitorios de temperatura. Las limpiezas con vapor o con agua caliente someten al material a condiciones que nunca aparecieron en la hoja de datos del proceso.
Sobredimensionar «por si acaso». Desplaza el punto de trabajo fuera del BEP, aumenta el consumo, castiga el cierre y multiplica el riesgo de cavitación.
Elegir bomba magnética para un líquido con partículas. Es probablemente el error más caro de todos: el entrehierro del acoplamiento se colmata y el equipo se bloquea, cuando el problema se resolvía con una vertical sumergida.
No comprobar el NPSH disponible. Todo el esfuerzo de selección de material se pierde si la bomba cavita desde el primer día.
Checklist de datos para solicitar una oferta técnica
Reunir esta información antes de contactar con el fabricante acorta el plazo de oferta y, sobre todo, evita que la selección se haga sobre supuestos. Es el mismo cuestionario que utiliza nuestro departamento técnico:
Fluido: denominación química, concentración mínima y máxima, contaminantes y trazas conocidas.
Condiciones: temperatura normal, mínima y máxima, incluidos picos de limpieza; densidad y viscosidad a temperatura de trabajo; pH.
Sólidos: porcentaje en peso, tamaño máximo de partícula, naturaleza abrasiva o cristalizante.
Hidráulica: caudal nominal y rango de regulación, altura manométrica total, presión en aspiración y en impulsión.
Aspiración: altura geométrica, longitud y diámetro de tubería, accesorios, y NPSH disponible calculado.
Instalación: desde dónde se aspira (línea, cubeto, tanque exterior), espacio disponible, régimen de funcionamiento (continuo, intermitente, en seco).
Normativa: clasificación ATEX de la zona, aplicabilidad de APQ, PED y requisitos documentales del cliente final.
Preguntas frecuentes sobre bombas para fluidos corrosivos
Preguntas frecuentes
Es un equipo de bombeo diseñado específicamente para manejar líquidos que atacan químicamente a los materiales convencionales: ácidos, bases, salmueras, oxidantes y disolventes. Se diferencia de una bomba estándar en que sus partes húmedas se fabrican en materiales químicamente inertes —termoplásticos técnicos o aleaciones especiales—, en que su cierre está seleccionado para el fluido concreto y en que incorpora la trazabilidad documental y la conformidad normativa (ATEX, APQ, PED) que exige el manejo de productos peligrosos.
Depende de la combinación de fluido, concentración y temperatura, no del fluido aislado. Como orientación: PP y PVC para servicios estándar a temperatura moderada, PE y UHMW-PE cuando el problema dominante es la abrasión, PVDF como material de referencia para ácidos agresivos hasta 120 °C, y E-CTFE o PTFE para los casos extremos: ácidos concentrados en caliente, óleum y mezclas oxidantes. La tabla de este artículo cubre los fluidos más habituales, pero conviene verificar la compatibilidad para su caso concreto antes de cerrar la especificación.
Por debajo de 120-150 °C, el plástico técnico es casi siempre la opción óptima técnica y económicamente: resistencia química más amplia frente a ácidos reductores, ausencia de corrosión electroquímica y un coste entre cinco y diez veces inferior al de una aleación especial equivalente. El metal mantiene su lugar cuando la temperatura o la presión superan lo que el termoplástico puede sostener. La comparación no debe hacerse sobre el precio de compra, sino sobre el coste total de propiedad a lo largo de la vida útil.
Garantizando que el NPSH disponible supere al requerido con un margen de 0,5 a 1 metro. En la práctica esto se consigue elevando el nivel del depósito de aspiración, acortando y ensanchando la tubería de aspiración, eliminando codos y accesorios innecesarios, y comprobando la presión de vapor del fluido a la temperatura máxima de operación —no a la nominal—. En fluidos que desprenden gas, como el hipoclorito, hay que evitar además los puntos altos donde pueda acumularse una bolsa que rompa la columna de líquido.
Sí, pero la selección cambia por completo. La opción preferente es la serie BT vertical sumergida con eje en voladizo, que elimina el cojinete sumergido —el punto donde las partículas provocan el desgaste—, admite funcionamiento en seco y trabaja hasta 450 m³/h. También pueden emplearse bombas horizontales BN con impulsor semiabierto y cierre mecánico específico para sólidos, y valorar UHMW-PE por su tenacidad frente a la abrasión. Las bombas magnéticas quedan descartadas: el entrehierro del acoplamiento se colmata.
Con el material correcto y un mantenimiento preventivo básico —inspección visual del cierre, control de la temperatura de servicio y recambios críticos en stock—, una bomba Tecnium puede superar los 10 años de servicio continuo con químicos agresivos, frente a los 12-24 meses habituales de una bomba metálica estándar en el mismo servicio. El diseño back-pull-out permite separar bancada, rodete, eje y cierre sin desmontar las tuberías de aspiración e impulsión ni el motor, y sustituir el cierre mecánico sin cambiar el rodete, de modo que las intervenciones son cortas y el tiempo de parada mínimo.
Si necesita especificar una bomba para fluidos corrosivos para su instalación, el equipo técnico de Tecnium puede revisar sus condiciones de proceso y proponer la serie, el material y la solución de estanqueidad óptimas, con la documentación normativa completa. Solicite presupuesto sin compromiso y reciba asesoramiento personalizado de un fabricante con más de 70 años de experiencia en bombeo de fluidos corrosivos para química, fertilizantes, tratamiento de superficies, minería, farmacia y tratamiento de aguas.
¿Necesita una bomba para ácido sulfúrico?
Cuéntenos su aplicación y nuestro equipo técnico le ayudará a especificar el modelo, material y cierre mecánico óptimo para sus condiciones de proceso.