
En este artículo
- ›Por qué el ácido sulfúrico (H₂SO₄) exige bombas específicas y no vale una bomba estándar de acero o fundición.
- ›Comportamiento del H₂SO₄ según concentración: diluido, medio, concentrado y oleum.
- ›Materiales termoplásticos compatibles: PVDF, PP, PVC, PE, E-CTFE y PTFE.
- ›Series Tecnium recomendadas (BN, BKM, BT, BH) según caudal, temperatura, concentración y zona ATEX.
- ›Criterios de selección, mantenimiento y experiencia sectorial (fertilizantes, química, minería, baterías, tratamiento de aguas).
El ácido sulfúrico (H₂SO₄) es el producto químico más fabricado del mundo, con una producción global superior a 250 millones de toneladas al año. Está presente en la industria de fertilizantes, la química, la minería, la metalurgia, las baterías y el tratamiento de aguas. Pero también es uno de los ácidos más agresivos para los sistemas de bombeo convencionales: su comportamiento cambia radicalmente con la concentración, corroe la mayoría de los metales y libera calor cuando se diluye.
Elegir la bomba correcta para trasvasar H₂SO₄ no es solo una cuestión de eficiencia: es una decisión que afecta directamente a la seguridad del personal, la continuidad operativa y los costes de mantenimiento. Un error en la selección de materiales puede derivar en fugas, paradas no programadas y sanciones normativas.
Tecnium, fabricante español de bombas de plástico anticorrosivas desde 1957, diseña y fabrica bombas centrífugas horizontales, verticales y magnéticas en materiales termoplásticos de alta resistencia química —PVDF, PP, PVC, PE, E-CTFE y PTFE— que operan con ácido sulfúrico en toda la gama de concentraciones comerciales y a temperaturas de hasta 120 °C. En esta guía analizamos por qué el H₂SO₄ exige equipos específicos, qué materiales conviene elegir según la concentración y qué series de bomba se adaptan mejor a cada aplicación industrial.
Por qué el ácido sulfúrico exige bombas específicas
Propiedades del H₂SO₄ y comportamiento según su concentración
El ácido sulfúrico es un ácido fuerte diprótico con propiedades químicas que cambian drásticamente con la concentración y la temperatura. Un bombeo diseñado para H₂SO₄ diluido puede fracasar catastróficamente si se aplica a H₂SO₄ concentrado, y viceversa. Los cuatro rangos operativos son:
- ➜H₂SO₄ diluido (0-40 %): altamente corrosivo para casi todos los metales y aleaciones. Ataca aceros al carbono, inoxidables e incluso aleaciones especiales. Es el rango típico del tratamiento de aguas, regulación de pH y baños electrolíticos.
- ➜H₂SO₄ medio (40-70 %): zona de máxima agresividad para muchos materiales. Combina la conductividad del H₂SO₄ diluido con una alta densidad y viscosidad. Es especialmente crítica para elastómeros y polímeros comerciales estándar.
- ➜H₂SO₄ concentrado (70-98 %): pasiva el acero al carbono a temperatura ambiente (formando una capa protectora), pero destruye rápidamente inoxidables y termoplásticos comerciales por encima de 40-60 °C. Es la forma comercial estándar (96-98 %) para producción de fertilizantes y química fina.
- ➜Oleum (>100 %): H₂SO₄ con SO₃ libre disuelto. Extremadamente agresivo, exotérmico al contacto con agua y toxicidad muy elevada. Exige materiales exclusivos como PTFE, aleaciones exóticas o aceros específicos.
Aplicaciones industriales donde se maneja ácido sulfúrico
El H₂SO₄ es el ácido más versátil de la industria química. Se emplea en cientos de procesos con condiciones de servicio muy diferentes en cuanto a concentración, temperatura, caudal y presencia de sólidos. Los principales sectores donde se requieren bombas para H₂SO₄ son:
- ➜Industria de fertilizantes: es el mayor consumidor mundial (~60 % de la producción total). Producción de superfosfatos, fosfato monoamónico (MAP), fosfato diamónico (DAP) y sulfato amónico. Concentraciones típicas del 96-98 %.
- ➜Industria química y farmacéutica: síntesis orgánica, sulfonación, deshidratación, catálisis, neutralización de bases. Concentraciones variables según reacción.
- ➜Minería y metalurgia: lixiviación de cobre y níquel, decapado de acero, procesos hidrometalúrgicos. Manejo tanto de ácido concentrado como de licores diluidos con sólidos en suspensión.
- ➜Industria de baterías: producción, llenado y reciclaje de baterías plomo-ácido. Concentraciones del 33-38 % (electrolito) al 96 % (ácido de proceso).
- ➜Refinación de petróleo: alquilación con H₂SO₄ para producir gasolinas de alto octanaje. Manejo continuo de grandes volúmenes.
- ➜Tratamiento de aguas: regulación de pH, regeneración de resinas de intercambio iónico, ajuste químico en potabilizadoras y EDAR. Concentraciones típicas del 30-50 %.
Consecuencias de usar una bomba inadecuada para H₂SO₄
Instalar una bomba que no ha sido diseñada para el ácido sulfúrico —ni para la concentración y temperatura específicas de la aplicación— tiene consecuencias que van mucho más allá de la simple avería mecánica. Las tres cadenas de problemas más habituales son:
Fugas de producto tóxico y quemaduras químicas: la corrosión progresiva del cuerpo de bomba, el rodete o el cierre mecánico provoca filtraciones de H₂SO₄. Al contacto con la piel produce quemaduras severas; al contacto con agua libera calor y salpica, agravando el riesgo. Cualquier fuga puede derivar en sanciones por incumplimiento normativo (RD 379/2001 APQ, Directiva ATEX, SEVESO).
Paradas no programadas de proceso: en una planta de fertilizantes o una lixiviación minera, una parada imprevista puede suponer pérdidas de miles de euros por hora. La bomba de H₂SO₄ es un equipo crítico que, si falla, paraliza líneas enteras.
Coste total de propiedad (TCO) descontrolado: sustituir cierres mecánicos cada pocas semanas, reparar cuerpos de bomba corroídos o reemplazar equipos completos cada año multiplica el gasto operativo. Una bomba correctamente especificada en PVDF o E-CTFE puede operar durante años con un mantenimiento mínimo.
Cómo elegir la bomba correcta para ácido sulfúrico
Materiales termoplásticos compatibles con el H₂SO₄
La clave para que una bomba resista el ácido sulfúrico está en los materiales del cuerpo, el rodete, el eje y las juntas. Tecnium mecaniza sus componentes a partir de plástico macizo en bloque (no revestimientos ni inyecciones), lo que garantiza que todo el espesor del componente ofrece la misma resistencia química. La siguiente tabla resume la compatibilidad por material y concentración:
| Material | H₂SO₄ diluido (≤40 %) | H₂SO₄ medio (40-70 %) | H₂SO₄ concentrado (>70 %) |
|---|---|---|---|
| PVDF | Excelente hasta 100 °C | Excelente hasta 100 °C | Buena hasta 60 °C (hasta una concentración del 90 %; para concentraciones más elevadas no lo recomendamos) |
| PP | Excelente hasta 60 °C | Buena hasta 40 °C | Limitada |
| PVC | Excelente hasta 40 °C | Buena hasta 40 °C | Limitada (baja temperatura) |
| PE | Excelente hasta 60 °C | Buena hasta 40 °C | No recomendado |
| E-CTFE | Excelente hasta 100 °C | Excelente hasta 100 °C | Buena hasta 80 °C |
| PTFE | Universal | Universal | Excelente (incluso oleum) |
Como regla general: para la mayoría de aplicaciones con H₂SO₄ hasta el 93 %, el PVDF es el material de referencia por su excelente combinación de resistencia química, mecánica y térmica. Para aplicaciones a alta temperatura o con oleum, el E-CTFE y el PTFE son las opciones técnicas más robustas. Para servicios diluidos a temperatura ambiente, el PP o el PVC ofrecen una alternativa igualmente fiable y más económica.
Series de bombas Tecnium para ácido sulfúrico
La gama de bombas de plástico anticorrosivas de Tecnium cuenta con series específicas adaptadas al bombeo de H₂SO₄ en toda su gama de concentraciones y aplicaciones:

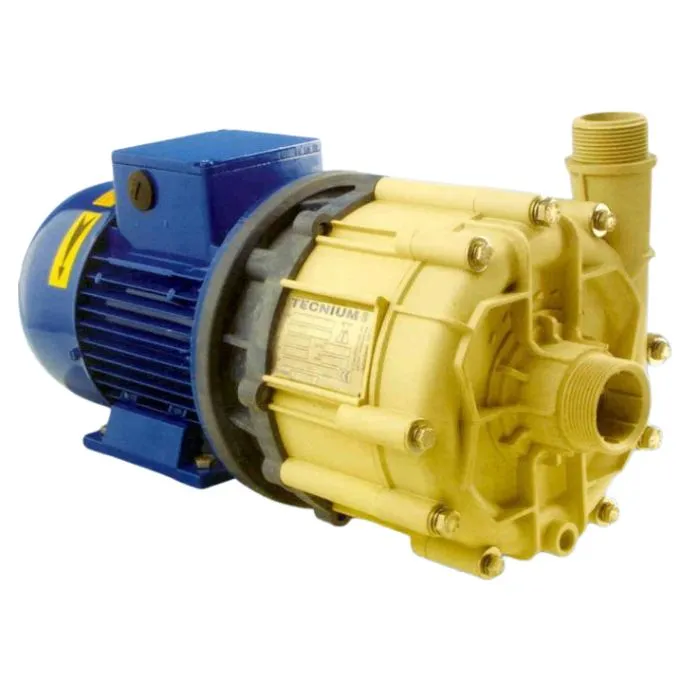
- ➜Serie BN (ISO 2858): bomba de proceso horizontal, normalizada ISO 2858 / EN 22858. Caudales de hasta 1.500 m³/h y alturas de hasta 120 m.c.l. Materiales: PP, PVDF, PVC, PE, E-CTFE. Es la referencia para trasvase y proceso en plantas de fertilizantes y química.
- ➜Serie BKM de arrastre magnético: estanqueidad absoluta sin cierre mecánico. Especialmente indicada para H₂SO₄ concentrado, oleum o zonas ATEX donde cualquier fuga es inadmisible. La transmisión del par se realiza por acoplamiento magnético.
- ➜Serie BT vertical sumergida: sin cojinete sumergido en el líquido, ideal para aspiración desde cubetos de retención o depósitos de almacenamiento. Muy adecuada para H₂SO₄ con sólidos en suspensión (efluentes de decapado, lixiviados mineros).
- ➜Serie BV vertical exterior: bombeo desde tanques de almacenamiento con estanqueidad hidrodinámica. Caudales hasta 1.200 m³/h. Solución robusta para grandes parques de reactivos de fertilizantes o refino.
- ➜Motobombas BH / BX compactas: para dosificación, trasiego en plantas medianas o instalaciones con espacio limitado. Caudales hasta 250 m³/h.
Criterios clave de selección: caudal, temperatura, concentración y sólidos
Dimensionar correctamente una bomba para H₂SO₄ exige evaluar de forma conjunta varios parámetros de proceso. Los criterios que Tecnium recomienda revisar antes de especificar el equipo son:
- ➜Concentración del H₂SO₄: determina el material del cuerpo, rodete y juntas. Para 96-98 % (concentrado comercial de fertilizantes) se recomienda PVDF o E-CTFE; para 30-50 % (tratamiento de aguas), PP o PVC son suficientes.
- ➜Temperatura de operación: factor tan importante como la concentración. Un mismo material puede pasar de excelente a inadecuado con solo 20 °C más de temperatura, especialmente en las zonas del 40-70 %.
- ➜Caudal y altura manométrica: definen el tamaño de la bomba. Las curvas Tecnium cubren desde 1 m³/h (dosificación) hasta 1.500 m³/h (proceso). Trabajar cerca del BEP prolonga la vida útil.
- ➜Presencia de sólidos: si el H₂SO₄ arrastra partículas (efluentes de decapado, licores mineros), la serie BT vertical sin cojinete sumergido es la opción preferente.
- ➜Requisitos de estanqueidad: para H₂SO₄ concentrado, oleum o zonas ATEX, la serie BKM magnética elimina el cierre mecánico y garantiza cero emisiones fugitivas.
- ➜Tipo de cierre mecánico: Tecnium ofrece cuatro configuraciones (SF, DE, IP, IF) con caras en carburo de silicio y fuelles PTFE, seleccionables según presión, sólidos y necesidad de refrigeración externa.
Mantenimiento, seguridad y preguntas frecuentes sobre bombas para H₂SO₄
Mantenimiento preventivo y vida útil de las bombas de plástico
Una de las grandes ventajas del diseño Tecnium es que el mantenimiento es mínimo, incluso en las condiciones de servicio más severas. La bomba se desmonta por back-pull-out sin necesidad de mover las tuberías ni el motor, lo que reduce drásticamente los tiempos de intervención en planta. Las pautas clave para maximizar la vida útil son:
- ➜Inspección periódica del cierre mecánico: es el componente sometido a mayor desgaste, especialmente con H₂SO₄ concentrado a alta temperatura. Verificar visualmente cualquier signo de fuga o goteo.
- ➜Control de la temperatura del proceso: operar por encima de la temperatura máxima del material acelera el envejecimiento del plástico. Instalar sensores de temperatura en la aspiración da alarma temprana.
- ➜Verificar la alineación y el acoplamiento: especialmente en las bombas BN con bancada y acoplamiento elástico, tras la instalación y tras cada intervención mayor.
- ➜Stock de recambios críticos: un cierre mecánico completo y un juego de juntas evita paradas prolongadas. Tecnium mantiene stock permanente para asistencia en tiempos mínimos.
Con estos cuidados básicos y una correcta especificación inicial, una bomba Tecnium operando con H₂SO₄ puede superar los 10 años de vida útil, frente a los 6-18 meses habituales de los equipos metálicos convencionales.
Seguridad, normativa y buenas prácticas
El manejo industrial del ácido sulfúrico está regulado en España por el Reglamento de Almacenamiento de Productos Químicos (RD 656/2017 y sus ITC APQ), que exige cubetos de retención, sistemas de venteo, EPIs específicos, distancias de seguridad, formación del personal y planes de emergencia. Las bombas y sus instalaciones auxiliares deben cumplir además la Directiva ATEX cuando operan en zonas clasificadas.
Las buenas prácticas de diseño e instalación incluyen: ubicar la bomba dentro de cubeto de retención dimensionado según APQ, disponer duchas y lavaojos accesibles, señalizar claramente el fluido bombeado, prever un sistema de aspiración de vapores en zonas ventiladas, y documentar los materiales de construcción de todos los componentes en el dossier técnico de la instalación.
Preguntas frecuentes sobre bombas para ácido sulfúrico
¿Qué material es mejor para bombear ácido sulfúrico?+
¿Se puede usar una bomba de acero inoxidable para ácido sulfúrico?+
¿Qué bomba es más segura para ácido sulfúrico en zonas ATEX?+
¿Cómo se manipula el ácido sulfúrico concentrado con seguridad?+
¿Cuánto dura una bomba de plástico con ácido sulfúrico?+
¿Qué caudal máximo puede alcanzar una bomba para ácido sulfúrico?+
Si necesita una bomba para ácido sulfúrico en su planta o instalación —fertilizantes, química, minería, baterías, tratamiento de aguas o refino—, el equipo técnico de Tecnium puede ayudarle a seleccionar el modelo, el material y el cierre mecánico óptimos para sus condiciones de proceso. Solicite presupuesto sin compromiso a través del formulario y reciba asesoramiento personalizado de un fabricante con más de 70 años de experiencia en el bombeo de fluidos corrosivos.
Información de Contacto
Tecnium cuenta con una red de sucursales y socios que cubre las necesidades de nuestros clientes en todo el mundo. Por favor contáctenos para conocer a su socio local.
OFICINA CENTRAL:
F.Casablancas, 24 – 08243 MANRESA (Barcelona)
Tel: +34938748480
Fax: +34938757668
e-mail: [email protected]
DELEGACIONES
- España:
Sabal, 9 – 28045 MADRID
Tel: +34914139899
Fax: +34914138307
e-mail: [email protected] - China:
DALIAN TECNIUM ENVIRONMENTAL EQUIPMENT Co.Ltd:
Rm. 416, Building B
No.3 Kehai Street
Hi-Tech Zone
116023 Dalian
Liaoning Province
China P.R.
Phone:(+86)411 84753976/84753946
Fax:(+86)411 84793786
e-mail: [email protected] - Estados Unidos de America:
2525 South Clearbrook Drive
Arlington Heights
60005-4623 – USA
Phone: 1-847-439-9200
Fax: 1-847.439.9388
e-mail: [email protected]
Como podemos ayudarte?
Cuéntenos su aplicación y le aconsejaremos la solución más óptima para resolver sus necesidades de tratamiento de gases, control de olores y almacenamiento y bombeo de fluidos corrosivos.