
En este artículo
- ➤ Por qué la eficiencia energética en lavado de gases se ha convertido en un factor crítico del OPEX industrial.
- ➤ Comparativa de consumo entre biofiltración, biotrickling, scrubbers, oxidación térmica y carbón activo.
- ➤ Cómo Tecnium optimiza cada componente del sistema: rellenos, bombas, ventiladores, control.
- ➤ Buenas prácticas operativas para reducir consumo eléctrico y térmico hasta un 40 %.
- ➤ Casos por sector: EDAR, química, RSU/MBT, fertilizantes y papelera.
La factura energética se ha convertido en uno de los componentes más pesados del OPEX industrial. Y dentro de una planta química, farmacéutica, de tratamiento de residuos o de aguas residuales, los sistemas de tratamiento de gases —scrubbers, biofiltros, oxidadores térmicos— pueden representar entre el 5 % y el 20 % del consumo eléctrico total, según la tecnología y el diseño.
En un contexto de precios volátiles, regulación de emisiones cada vez más estricta (Directiva IED, EED, ETS) y compromisos de descarbonización empresarial, la eficiencia energética del lavado de gases ha dejado de ser un aspecto secundario para convertirse en un factor competitivo determinante.
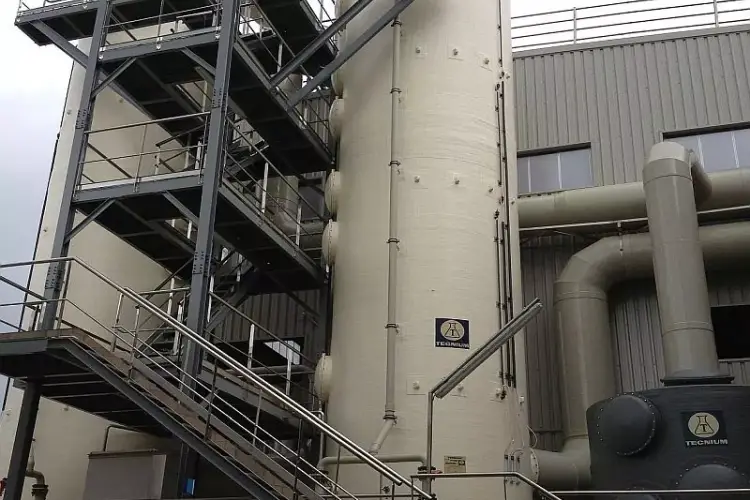
Tecnium, fabricante español de equipos para el manejo de fluidos corrosivos y el tratamiento de gases desde 1957, diseña y fabrica sistemas de lavado de gases optimizados energéticamente desde su concepción: rellenos de baja pérdida de carga, bombas anticorrosivas de alta eficiencia hidráulica, ventiladores en materiales termoplásticos con control por variador de frecuencia, sistemas de recirculación inteligente y tecnologías biológicas (biofiltración y biotrickling) que reducen drásticamente el consumo eléctrico y térmico frente a las alternativas convencionales.
En esta guía analizamos por qué la eficiencia energética es hoy un requisito no negociable en el lavado de gases, qué tecnologías consumen menos, cómo Tecnium optimiza cada componente del sistema y qué buenas prácticas operativas permiten reducir el consumo hasta un 40 % en instalaciones existentes.
Por qué la eficiencia energética es crítica en el lavado de gases
El coste energético del tratamiento de gases industrial
En una instalación industrial media, el sistema de tratamiento de gases consume energía en tres frentes principales: la extracción y transporte del gas (ventiladores), la circulación del líquido de lavado (bombas) y —en algunas tecnologías— el aporte térmico (quemadores, calentadores). A esto se suman los consumibles (reactivos químicos, carbón activo, gas natural) que también tienen coste energético indirecto en su fabricación y transporte.
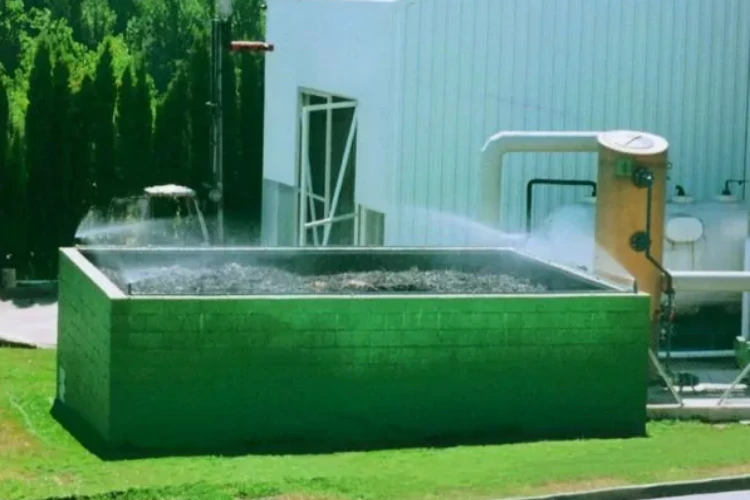
Los órdenes de magnitud son elocuentes: una oxidación térmica regenerativa (RTO) puede consumir entre 0,5 y 2 kWh por cada 1.000 Nm³ de gas tratado en electricidad, más 3-10 kWh equivalentes en gas natural. Un scrubber químico convencional se mueve en 0,4-1 kWh/1.000 Nm³ solo en electricidad, sin contar reactivos. Frente a estas cifras, un biofiltro o un biotrickling bien dimensionado puede operar con menos de 0,3 kWh/1.000 Nm³ sin consumo térmico y con reactivos mínimos.
Marco regulatorio: IED, EED, ETS y compromisos ESG
La normativa europea empuja de forma decidida hacia la eficiencia energética en tratamiento de emisiones. Los tres marcos principales son:
Impacto sobre el OPEX y la competitividad industrial
En términos prácticos, cada punto de eficiencia energética del sistema de lavado de gases se traduce directamente en ahorro anual y ventaja competitiva. Para una instalación típica de 20.000 Nm³/h operando 8.000 horas/año, una diferencia de 0,3 kWh/1.000 Nm³ entre dos diseños supone unos 48.000 kWh anuales, equivalente a 8.000-12.000 € solo en factura eléctrica al precio industrial actual, más las emisiones evitadas y la mejora del rating ESG.
A escala de instalación grande (100.000 Nm³/h en un parque químico o una EDAR urbana), las diferencias pueden alcanzar cientos de miles de euros anuales entre un diseño convencional y uno optimizado. Este diferencial es el que hace que la selección de tecnología y proveedor sea una decisión estratégica, no meramente técnica.
Cómo Tecnium logra máxima eficiencia energética en lavado de gases
Selección de tecnología: biofiltración y biotrickling vs. alternativas convencionales
La decisión más importante para la eficiencia energética se toma en la fase de anteproyecto, cuando se elige la tecnología. La gama de tecnologías de lavado de gases de Tecnium permite seleccionar la solución óptima según el contaminante, el caudal y la concentración. La siguiente tabla resume el balance energético de las cinco grandes familias:
| Tecnología | Consumo eléctrico específico | Consumo térmico / reactivos | Balance energético global |
|---|---|---|---|
| Biofiltración | Bajo (solo ventilación) | Nulo | Muy favorable |
| Biotrickling filter | Bajo–medio (ventilación + recirculación) | Bajo (nutrientes, pH) | Muy favorable |
| Scrubber húmedo | Medio (ventilación + bombeo) | Medio–alto (reactivos químicos) | Medio |
| Oxidación térmica (RTO) | Alto (ventilación + quemador) | Muy alto (gas natural) | Desfavorable |
| Carbón activo | Bajo (solo ventilación) | Alto (reposición periódica) | Medio–desfavorable |
La conclusión operativa es clara: para contaminantes biodegradables (COV, H₂S, NH₃, mercaptanos) a concentraciones diluidas o medias, las tecnologías biológicas de Tecnium (biofiltración y biotrickling filter) son entre 5 y 10 veces más eficientes energéticamente que la oxidación térmica y sensiblemente mejores que el scrubber químico. Reservar la oxidación térmica únicamente para contaminantes no biodegradables o concentraciones muy elevadas es la primera gran palanca de eficiencia.
Diseño hidráulico optimizado: rellenos, geometría y velocidades
Dentro de cada tecnología, el diseño hidráulico marca la diferencia. En los scrubbers y biotrickling Tecnium, la eficiencia energética se optimiza mediante tres palancas de diseño:
Bombas y ventiladores anticorrosivos de alta eficiencia
Los dos grandes consumidores eléctricos de un sistema de lavado de gases son el ventilador de tiro y las bombas de recirculación. Tecnium fabrica ambos en materiales termoplásticos anticorrosivos y con diseños optimizados:
Artículos relacionados
Buenas prácticas, aplicaciones sectoriales y preguntas frecuentes
Buenas prácticas operativas para maximizar la eficiencia energética
Además del diseño, la operación diaria del sistema tiene un impacto enorme en el consumo real. Las buenas prácticas que Tecnium recomienda a sus clientes son:
Casos de aplicación por sector
Los sistemas Tecnium eficientes energéticamente están operativos en múltiples sectores donde el consumo del tratamiento de gases es especialmente relevante:
Preguntas frecuentes sobre eficiencia energética en lavado de gases
¿Cuánto consume energéticamente un sistema de lavado de gases?
¿Qué tecnología de lavado de gases es más eficiente energéticamente?
¿Cómo se reduce el consumo eléctrico de un scrubber existente?
¿Merece la pena invertir en un variador de frecuencia?
¿Cuánto se ahorra con biotrickling frente a oxidación térmica?
¿Cómo afecta el diseño del relleno a la eficiencia energética?
Información de Contacto
Tecnium cuenta con una red de sucursales y socios que cubre las necesidades de nuestros clientes en todo el mundo. Por favor contáctenos para conocer a su socio local.
OFICINA CENTRAL:
F.Casablancas, 24 – 08243 MANRESA (Barcelona)
Tel: +34938748480
Fax: +34938757668
e-mail: [email protected]
DELEGACIONES
- España:
Sabal, 9 – 28045 MADRID
Tel: +34914139899
Fax: +34914138307
e-mail: [email protected] - China:
DALIAN TECNIUM ENVIRONMENTAL EQUIPMENT Co.Ltd:
Rm. 416, Building B
No.3 Kehai Street
Hi-Tech Zone
116023 Dalian
Liaoning Province
China P.R.
Phone:(+86)411 84753976/84753946
Fax:(+86)411 84793786
e-mail: [email protected] - Estados Unidos de America:
2525 South Clearbrook Drive
Arlington Heights
60005-4623 – USA
Phone: 1-847-439-9200
Fax: 1-847.439.9388
e-mail: [email protected]
Como podemos ayudarte?
Cuéntenos su aplicación y le aconsejaremos la solución más óptima para resolver sus necesidades de tratamiento de gases, control de olores y almacenamiento y bombeo de fluidos corrosivos.