Dans cet article

  • ➤ Pourquoi l'efficacité énergétique en lavage de gaz est devenue un facteur critique de l'OPEX industriel.
  • ➤ Comparatif de consommation entre biofiltration, biotrickling, laveurs, oxydation thermique et charbon actif.
  • ➤ Comment Tecnium optimise chaque composant du système : garnissages, pompes, ventilateurs, régulation.
  • ➤ Bonnes pratiques d'exploitation pour réduire la consommation électrique et thermique jusqu'à 40 %.
  • ➤ Cas par secteur : STEP, chimie, TMB, engrais et papeterie.

La facture énergétique est devenue l’un des postes les plus lourds de l’OPEX industriel.

Et au sein d’une usine chimique, pharmaceutique, de traitement des déchets ou des eaux usées, les systèmes de traitement des gaz — laveurs, biofiltres, oxydateurs thermiques — peuvent représenter entre 5 % et 20 % de la consommation électrique totale, selon la technologie et la conception.

Dans un contexte de prix volatils, de réglementation des émissions toujours plus stricte et d’engagements de décarbonation, l’efficacité énergétique du lavage de gaz a cessé d’être un aspect secondaire pour devenir un facteur compétitif déterminant.

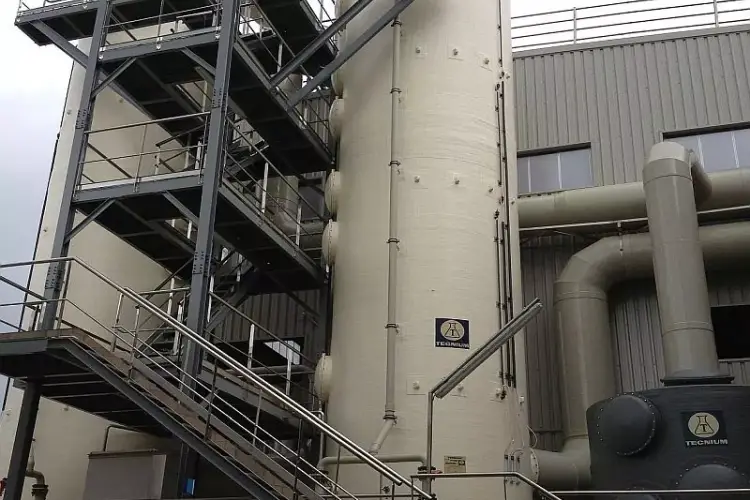
Tecnium, fabricant espagnol d’équipements pour la manipulation des fluides corrosifs et le traitement des gaz depuis 1957, conçoit et fabrique des systèmes de lavage de gaz optimisés énergétiquement dès leur conception : garnissages à faible perte de charge, pompes anticorrosion à haut rendement hydraulique, ventilateurs en matériaux thermoplastiques pilotés par variateur de vitesse, systèmes de recirculation intelligents et technologies biologiques (biofiltration et biotrickling) qui réduisent drastiquement la consommation électrique et thermique face aux alternatives conventionnelles.

Dans ce guide, nous analysons pourquoi l’efficacité énergétique est aujourd’hui une exigence non négociable en lavage de gaz, quelles technologies consomment le moins, comment Tecnium optimise chaque composant du système et quelles bonnes pratiques d’exploitation permettent de réduire la consommation jusqu’à 40 % sur des installations existantes.

Pourquoi l’efficacité énergétique est critique en lavage de gaz

Le coût énergétique du traitement des gaz industriels

Dans une installation industrielle moyenne, le système de traitement des gaz consomme de l’énergie sur trois fronts : l’extraction et le transport du gaz (ventilateurs), la circulation du liquide de lavage (pompes) et — pour certaines technologies — l’apport thermique (brûleurs, réchauffeurs). À cela s’ajoutent les consommables (réactifs chimiques, charbon actif, gaz naturel), qui portent un coût énergétique indirect lié à leur fabrication et à leur transport.

Les ordres de grandeur sont éloquents. Un oxydateur thermique régénératif (RTO) peut consommer entre 0,5 et 2 kWh d’électricité pour 1 000 Nm³ de gaz traité, plus 3 à 10 kWh équivalents en gaz naturel. Un laveur chimique conventionnel se situe entre 0,4 et 1 kWh/1 000 Nm³ en électricité seule, hors réactifs. Face à ces chiffres, un biofiltre ou un biotrickling correctement dimensionné peut fonctionner avec moins de 0,3 kWh/1 000 Nm³, sans consommation thermique et avec des réactifs minimes.

Le cadre réglementaire français : ICPE, audit énergétique, SEQE et CEE

La réglementation française et européenne pousse de façon décidée vers l’efficacité énergétique dans le traitement des émissions. Cinq dispositifs structurent les obligations — et les opportunités de financement — d’un exploitant en France :

  • Réglementation ICPE et MTD : les installations classées relevant du régime d’autorisation doivent appliquer les Meilleures Techniques Disponibles (MTD) définies dans les BREF sectoriels, qui intègrent des critères explicites d’efficacité énergétique. Les arrêtés ministériels précisent les prescriptions applicables rubrique par rubrique.

  • Audit énergétique obligatoire : le décret 2013-1121 impose aux grandes entreprises un audit énergétique tous les quatre ans, couvrant au moins 80 % de la facture énergétique. Les systèmes de traitement des gaz figurent souvent parmi les charges électriques les plus importantes et les moins documentées d’un site. La certification ISO 50001 du périmètre concerné dispense de cette obligation.

  • SEQE-UE (Système d’Échange de Quotas d’Émission) : il donne un prix au carbone et pénalise donc économiquement les technologies intensives en gaz naturel comme l’oxydation thermique. Son périmètre s’étend progressivement et le prix du quota reste orienté à la hausse.

  • Certificats d’Économies d’Énergie (CEE) : c’est le levier de financement le plus intéressant et le plus souvent négligé. Plusieurs fiches d’opérations standardisées du secteur industriel couvrent directement les mesures décrites dans cet article — notamment la fiche IND-UT-134 relative à l’installation d’un variateur électronique de vitesse sur moteur asynchrone, applicable aux ventilateurs d’extraction et aux pompes de recirculation. La prime CEE peut couvrir une part significative de l’investissement.

  • CSRD et reporting extra-financier : les entreprises concernées doivent publier leurs émissions Scope 1 et 2 ainsi que les mesures d’efficacité engagées. La consommation du traitement des gaz entre pleinement dans ce périmètre.

Impact sur l’OPEX et la compétitivité industrielle

En termes pratiques, chaque point d’efficacité énergétique du système de lavage de gaz se traduit directement en économie annuelle et en avantage compétitif. Pour une installation type de 20 000 Nm³/h fonctionnant 8 000 heures par an, un écart de 0,3 kWh/1 000 Nm³ entre deux conceptions représente environ 48 000 kWh par an, soit 8 000 à 12 000 € sur la seule facture électrique au tarif industriel actuel, auxquels s’ajoutent les émissions évitées, l’accise sur l’électricité et l’amélioration du reporting extra-financier.

À l’échelle d’une grande installation (100 000 Nm³/h sur une plateforme chimique ou une STEP urbaine), l’écart entre une conception conventionnelle et une conception optimisée peut atteindre plusieurs centaines de milliers d’euros par an. C’est ce différentiel qui fait du choix de la technologie et du fournisseur une décision stratégique, et non purement technique.

Comment Tecnium atteint une efficacité énergétique maximale en lavage de gaz

Choix de la technologie : biofiltration et biotrickling face aux alternatives conventionnelles

La décision la plus importante pour l’efficacité énergétique se prend en phase d’avant-projet, au moment du choix de la technologie. La gamme des technologies de lavage de gaz de Tecnium permet de sélectionner la solution optimale selon le contaminant, le débit et la concentration. Le tableau ci-dessous résume le bilan énergétique des cinq grandes familles:

Technologie Consommation électrique spécifique Consommation thermique / réactifs Bilan énergétique global
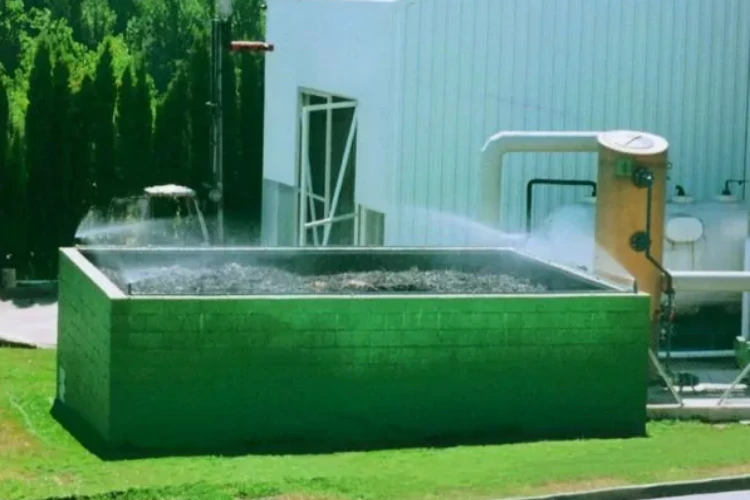
Biofiltration Faible (ventilation seule) Nulle Très favorable
Biotrickling filter Faible–moyenne (ventilation + recirculation) Faible (nutriments, pH) Très favorable
Laveur humide Moyenne (ventilation + pompage) Moyenne–élevée (réactifs chimiques) Moyen
Oxydation thermique (RTO) Élevée (ventilation + brûleur) Très élevée (gaz naturel) Défavorable
Charbon actif Faible (ventilation seule) Élevée (remplacement périodique) Moyen–défavorable

La conclusion opérationnelle est claire : pour des contaminants biodégradables (COV, H₂S, NH₃, mercaptans) à concentrations diluées ou moyennes, les technologies biologiques de Tecnium sont entre cinq et dix fois plus efficientes énergétiquement que l’oxydation thermique et sensiblement meilleures que le laveur chimique. Réserver l’oxydation thermique aux seuls contaminants non biodégradables ou aux concentrations très élevées constitue le premier grand levier d’efficacité.

Conception hydraulique optimisée : garnissages, géométrie et vitesses

Au sein de chaque technologie, la conception hydraulique fait la différence. Sur les laveurs et les biotrickling Tecnium, l’efficacité énergétique s’optimise par quatre leviers de conception :

  • Garnissages à faible perte de charge : anneaux structurés et vrac à forte porosité (Pall, corps structurés) qui réduisent la perte de charge par rapport aux garnissages conventionnels, minimisant la consommation du ventilateur.

  • Vitesse superficielle optimisée : dimensionner le diamètre de la tour pour travailler entre 1,5 et 2,5 m/s réduit les pertes par frottement sans compromettre l’efficacité de transfert.

  • Ratios liquide/gaz (L/G) ajustés : adapter le débit de recirculation à la solubilité du contaminant évite de pomper plus de liquide que nécessaire et réduit la consommation de la pompe de recirculation.

  • Distribution uniforme du liquide : buses et distributeurs conçus pour assurer la mouillabilité complète du lit, évitant les passages préférentiels qui obligeraient à surdimensionner le débit d’arrosage.

Pompes et ventilateurs anticorrosion à haut rendement

Les deux principaux consommateurs électriques d’un système de lavage de gaz sont le ventilateur d’extraction et les pompes de recirculation. Tecnium fabrique les deux en matériaux thermoplastiques anticorrosion avec des conceptions optimisées :

  • Ventilateurs plastique Tecnium (PP, PPs, PVC, PRV) : conception aérodynamique optimisée, roues à haut rendement et pilotage par variateur de vitesse (VEV) qui adapte la vitesse au débit réel et supprime les pertes inhérentes à la régulation par registre ou by-pass.

  • Pompes de recirculation anticorrosion : séries BN, BT et BV en PP, PVDF et PVC, avec des points de fonctionnement situés dans la plage préférentielle autour du point de meilleur rendement (BEP). Correctement spécifiées, elles offrent des rendements hydrauliques de 70 à 80 %.

  • Régulation automatique intelligente : sondes de contaminant et variateurs permettent un fonctionnement modulant, réduisant les débits de gaz et de liquide lorsque la charge est faible. Sur installations existantes, le remplacement des vannes de régulation par des variateurs peut réduire la consommation de 20 à 30 %.

Articles liés

Biotrickling filter : fonctionnement et cas d'usage

Biotrickling filter : fonctionnement et quand l'utiliser

La technologie biologique la moins énergivore pour le H₂S, les COV et les odeurs.

Lire la suite →
Biofiltration pour le contrôle de la pollution de l'air industriel

Biofiltration pour le contrôle de la pollution de l'air industriel

Fonctionnement des biofiltres à lit fixe, composés éliminés et dimensionnement.

Lire la suite →
Le lavage des gaz au service de la décarbonation du secteur chimique

Comment les technologies de lavage des gaz porteront la décarbonation du secteur chimique

Le lien entre réduction des émissions, prix du carbone et efficacité des procédés.

Lire la suite →

Bonnes pratiques, applications sectorielles et questions fréquentes

Bonnes pratiques d’exploitation pour maximiser l’efficacité énergétique

Au-delà de la conception, l’exploitation quotidienne a un impact considérable sur la consommation réelle. Les bonnes pratiques que Tecnium recommande à ses clients sont :

  • Audit énergétique initial : mesurer la consommation réelle des ventilateurs, pompes et réchauffeurs et la comparer aux courbes de conception. Cela suffit à identifier les points de fonctionnement inefficients — et alimente directement l’audit énergétique réglementaire du site.

  • Maintenance préventive du garnissage et des pompes : le colmatage du garnissage multiplie la perte de charge et la consommation du ventilateur. Un simple lavage périodique peut réduire la consommation de 15 à 20 %.

  • Régulation du débit de gaz par variateur : plutôt qu’un registre ou un by-pass, le pilotage à vitesse variable adapte dynamiquement le débit à la demande réelle et permet d’économiser entre 20 % et 40 % de la consommation du ventilateur. Opération éligible aux CEE.

  • Recyclage et recirculation du liquide : minimiser la purge et maximiser la recirculation réduit la consommation d’eau neuve, de réactifs et le pompage associé.

  • Segmentation par source : traiter séparément des flux de concentrations différentes, avec une technologie adaptée à chacun, évite de surdimensionner un système unique pour la charge de pointe.

Applications sectorielles

Les systèmes Tecnium optimisés énergétiquement sont en service dans de nombreux secteurs où la consommation du traitement des gaz est particulièrement significative :

  • STEP et usines d’eaux usées : biotrickling et biofiltres pour l’élimination du H₂S et des odeurs, avec des consommations jusqu’à dix fois inférieures à l’oxydation thermique. Une application récurrente sous les obligations de maîtrise des nuisances olfactives des arrêtés préfectoraux.

  • Industrie chimique et pharmaceutique : laveurs multi-étages avec récupération de réactifs et biofiltres de finition, minimisant le réapprovisionnement de produits coûteux.

  • TMB et usines de traitement des déchets : biofiltres de grand débit pour la désodorisation des halls de réception, des zones de traitement mécano-biologique et des tunnels de compostage, à coût énergétique minimal.

  • Engrais : laveurs acides valorisant le sulfate d’ammonium produit comme sous-produit commercialisable, transformant la purge en source de revenu additionnel.

  • Papeterie : biotrickling et bioscrubbers pour les mercaptans et les composés soufrés réduits, à très faible coût d’exploitation.

  • Biogaz et biométhane : désulfuration biologique du biogaz sans consommation de réactifs ni de combustible, au service de la valorisation du biométhane injecté dans le réseau — un segment en forte croissance en France.

Questions fréquentes sur l'efficacité énergétique en lavage de gaz

Combien consomme un système de lavage de gaz ?
Tout dépend de la technologie. Un biofiltre ou un biotrickling consomme entre 0,2 et 0,4 kWh pour 1 000 Nm³ traités ; un laveur chimique entre 0,4 et 1 kWh/1 000 Nm³ plus les réactifs ; un RTO peut atteindre 2 kWh/1 000 Nm³ électriques auxquels s'ajoutent 3 à 10 kWh équivalents en gaz naturel. Choisir la technologie adaptée au contaminant et à la concentration reste le plus grand levier d'économie disponible.
Quelle technologie de lavage de gaz est la plus efficiente énergétiquement ?
Pour des contaminants biodégradables (COV, odeurs, H₂S, NH₃, mercaptans) à concentrations faibles ou moyennes, les technologies biologiques — biofiltration et biotrickling — sont nettement les plus efficientes : faible consommation électrique, aucune consommation thermique et pas de réactifs coûteux. Pour des contaminants non biodégradables ou des concentrations très élevées, un laveur multi-étages bien conçu est la meilleure option ; l'oxydation thermique devrait être réservée aux cas sans alternative.
Comment réduire la consommation électrique d'un laveur existant ?
Les trois mesures à plus fort impact sur une installation existante sont : l'installation de variateurs de vitesse sur les ventilateurs et les pompes (20 à 40 % d'économie, opération éligible aux CEE), la maintenance périodique du garnissage pour éviter le colmatage (15 à 20 %), et l'optimisation du ratio L/G et de la vitesse superficielle par une reconception ciblée (10 à 20 %). Tecnium propose des audits énergétiques et des projets de rétrofit sur installations existantes.
Un variateur de vitesse est-il rentable ?
Presque toujours. Un variateur sur le ventilateur d'extraction et les pompes de recirculation présente un retour sur investissement habituel de un à trois ans sur les installations à charge variable. Au-delà de l'économie électrique, il prolonge la durée de vie du moteur en supprimant les démarrages brutaux et réduit la maintenance des vannes de régulation mécanique. La prime CEE au titre de la fiche IND-UT-134 raccourcit encore ce délai.
Combien économise-t-on avec un biotrickling face à une oxydation thermique ?
Pour des débits moyens (10 000 à 50 000 Nm³/h) avec des contaminants solubles et biodégradables, le biotrickling peut réduire la consommation énergétique totale de 80 à 95 % face à un oxydateur thermique régénératif. S'y ajoutent la suppression de la consommation de gaz naturel, des émissions de CO₂ associées et de l'exposition au SEQE. Le coût total de possession d'un biotrickling se situe généralement à la moitié de celui d'un RTO équivalent, voire moins.
Quel est l'impact de la conception du garnissage sur l'efficacité énergétique ?
Il est déterminant. Un garnissage structuré moderne à faible perte de charge peut réduire la consommation du ventilateur de 20 à 40 % par rapport à un garnissage vrac ancien ou mal sélectionné. Il conditionne également la surface spécifique (m²/m³), donc l'efficacité de transfert et la taille globale de l'équipement, ainsi que la résistance au colmatage. Tecnium sélectionne le garnissage optimal pour chaque application selon le contaminant, sa solubilité et les conditions d'exploitation.

Informations de contact

Tecnium dispose d’un réseau de succursales et de partenaires qui couvre les besoins de nos clients dans le monde entier. Veuillez nous contacter pour connaître votre partenaire local.

Agence Centrale:
F.Casablancas, 24 – 08243 MANRESA (Barcelona)
Tel: +34938748480
Fax: +34938757668
e-mail: [email protected]

SUCCURSALES

Comment pouvons-nous vous aider?

Parlez-nous de votre application et nous vous conseillerons la solution la plus optimale pour résoudre vos besoins de traitement de gaz, de contrôle des odeurs et de stockage et pompage de fluides corrosifs